荆州机械加工全流程解析:数控车床加工、非标零件定制与精密机械加工的实战要点

荆州地处江汉平原腹地,长江黄金水道与汉宜铁路、沪渝高速在此交汇,往东接武汉城市圈,往西连宜昌、恩施,水路陆路都算便利。对制造型企业来说,这样的位置意味着一件事:零部件的外协加工半径可以压得比较短,从下图纸到拿到成品,中间的时间和沟通成本都能控制住。也正因如此,近几年荆州机械加工的需求一直比较稳定,既有本地装备制造、汽车零部件企业的常规配套,也有不少外地客户把图纸发过来做非标零件定制。
这篇文章不打算讲空泛的概念,而是从工艺、流程、材料、检验和选厂几个角度,把机械零部件加工这件事拆开来说清楚,方便有加工需求的采购、技术或项目负责人做判断。
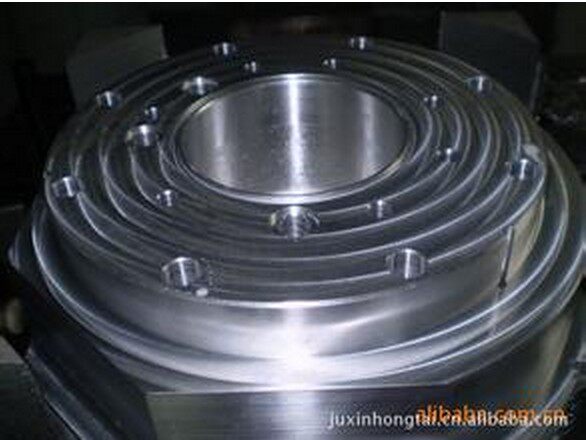
荆州机械加工的需求主要来自哪些行业
机械加工本身是基础配套行业,很少直接面对终端消费者,它的订单往往来自下游设备的制造与维修。从荆州及周边的产业结构来看,需求集中在几个方向:
- 汽车与新能源汽车零部件:荆州、武汉、襄阳一带汽车产业链配套较完整,支架、轴类、法兰、连接件、工装夹具的需求量大,特点是批量稳定、一致性要求高。
- 石油机械与工程机械:荆州在石油装备领域有一定积累,这类零件往往体积大、承载重,对材料强度和探伤有额外要求。
- 食品、粮食与包装机械:江汉平原农产品加工密集,粮食输送、食用油灌装、包装线设备更新频繁,零件多为不锈钢材质,讲究表面光洁和易清洗。
- 泵阀、轴承、齿轮等通用零部件:这类产品对配合精度敏感,公差控制直接决定装配顺畅度和使用寿命。
- 纺织、印染、造纸与木工机械:长轴、辊类、导辊类零件较多,对同轴度和跳动量有明确要求。
- 化工、环保与水处理设备:涉及耐腐蚀材料和非标结构件,常需要车、铣、焊、折弯多工序配合。
可以看到,只要下游还在做设备、做产线、做维修改造,机械加工就有持续的需求。区别只在于:是单件打样,还是小批量试产,还是长期稳定供货。
机械加工包含哪些工艺,别只盯着车床
很多人一提机械加工就想到车床,其实完整的加工链条要长得多。常见的工艺大致可以分为几类:
- 车削加工:加工回转体零件,如轴、套、销、法兰、接头、螺母,数控车床加工适合精度要求高、形状较复杂的回转件。
- 铣削加工:加工平面、台阶、沟槽、键槽、孔系和异形轮廓,加工中心还能一次装夹完成多面加工。
- 钻镗加工:孔的粗加工与精加工,镗孔对孔径精度和位置度控制更有利。
- 磨削加工:用于淬火后零件或高精度表面,能有效控制尺寸公差和表面粗糙度。
- 线切割与电火花:适合硬质材料、窄缝、异形孔和模具类零件,尤其擅长常规刀具难以进入的部位。
- 激光切割、折弯、焊接:板金结构件、机架、防护罩、设备外壳的常用组合。
- 热处理与表面处理:调质、淬火、渗碳、氮化,以及发黑、镀锌、阳极氧化、喷砂、抛光等,属于提升性能与外观的后道工序。
一套零件往往要跨好几道工艺。加工厂能不能把这些工序在自己厂内或稳定协作圈里闭环完成,直接影响到交期和精度的一致性。
数控车床加工和铣床加工,各自擅长什么
选工艺的第一步是看零件形状。经验上有个简单判断:
- 零件主体是回转对称的,比如传动轴、衬套、液压接头、圆形法兰、螺纹件,优先考虑数控车床加工。车床加工回转面效率高、圆度好,配上动力刀塔还能顺便铣个扁、钻个侧孔。
- 零件是箱体、板类、支架、异形结构,有多个方向的孔和面需要加工,那就得靠铣床加工或加工中心。一次装夹完成的工序越多,累积误差就越小。
- 形状复杂、精度要求又高的零件,车铣复合或多次装夹配合专用工装是常见解法。关键在于工艺编排是否合理,而不是设备越贵越好。
实际报价时经常遇到的误区是:客户只按"车一下"来估价,但图纸上其实有位置度、垂直度、表面粗糙度的要求,需要增加工序和检测环节,成本自然不一样。所以图纸标注完整,对双方都是省事的事。
精密机械加工里的"精度"到底指什么
精度不是一个模糊的好听话,它可以拆成几个可测量的指标:
- 尺寸公差:比如 φ50 上偏差 0、下偏差 -0.02,决定了配合的松紧。
- 形位公差:同轴度、平行度、垂直度、位置度、圆跳动,这些往往比尺寸本身更影响装配。
- 表面粗糙度:Ra 值越低,表面越光洁,密封面、滑动配合面通常有明确要求。
- 材料与热处理状态:同一张图纸,调质件和正火件的加工手感、变形量完全不同。
需要提醒的是,精度不是越高越好。把 Ra1.6 的要求硬提到 Ra0.4,加工时间和成本可能翻几倍,而装配效果未必有实质提升。合理的做法是让加工方参与工艺评审,按零件的实际功能来定公差带。
检验环节同样重要。常规的量具有卡尺、千分尺、内径量表、塞规、螺纹规,进一步还有硬度计、粗糙度仪、二次元影像仪和三坐标测量机。有没有专职检验、有没有首件确认记录,是判断一家车床加工厂是否靠谱的重要依据。
非标零件定制:从一张图纸到成品的完整流程
非标零件定制的难点不在加工本身,而在信息传递。一个顺畅的流程通常是这样走的:
- 图纸与技术条件确认:二维图纸、三维模型、材料牌号、热处理要求、表面处理要求、数量与交期,最好一次说清楚。
- 工艺分析与报价:加工方评估装夹方式、刀具、工序顺序,判断是否需要开专用工装,然后给出单价和周期。
- 材料准备:棒料、板材、锻件或铸件,材料是否正规、有无材质证明,关系到后续使用安全。
- 编程与首件加工:数控程序编好后先做首件,首件检测合格并得到客户确认,再进入批量。
- 批量加工与过程抽检:控制刀具磨损带来的尺寸漂移,是批量一致性的关键。
- 终检与后处理:尺寸复检、去毛刺、表面处理、清洗。
- 包装与发货:防锈、防磕碰,按客户要求贴标、分箱。
其中"首件确认"这一步最容易被省略,也最容易出问题。尤其是批量件,首件不确认就直接开干,一旦方向错了,报废的是整批材料和工时。
材料、热处理与表面处理怎么选
常用的金属材料大致有这么几类,各有适用场景:
- 碳素结构钢:45# 钢综合力学性能好,适合轴类、齿轮坯、连接件;Q235 多用于机架、支架等结构件。
- 合金结构钢:40Cr、20CrMnTi 等,调质或渗碳淬火后强度、耐磨性明显提升,常用于受力件和传动件。
- 不锈钢:304 通用耐蚀,316 适合潮湿、含氯或食品医药环境,加工时要注意刀具磨损和变形。
- 铝合金:6061 综合性能均衡,7075 强度更高,适合轻量化结构件和自动化设备零件。
- 铜合金:黄铜、锡青铜,导电导热好、耐磨,常用于轴套、电极、接头。
- 工程塑料:POM、尼龙、PEEK 等,用于绝缘、耐磨、自润滑或轻载场合。
热处理和表面处理要根据使用环境来定。发黑、镀锌偏向防锈;阳极氧化多用于铝件;喷砂、抛光影响外观和表面状态;氮化、渗碳则服务于耐磨需求。这些工序虽然在后道,但必须在报价和排产阶段就考虑进去,否则容易出现"零件做好了,处理排不上队"的情况。
机械零部件加工中常见的几个坑
- 图纸信息不全:缺材料、缺热处理、缺关键公差,靠口头补充,后期争议多。
- 只看单价不看综合成本:低报价背后可能是省略了检测或去毛刺,装到设备上出问题,返工成本远高于差价。
- 交期压得过紧:热处理、表面处理、外协工序都需要时间,硬压交期往往牺牲的是检验环节。
- 忽视材料代用:材料牌号替换需经技术确认,不能由加工方自行决定。
- 没有留技术沟通记录:变更尺寸、变更工艺,最好有书面确认,避免批量报废。
不同行业对加工的要求差异
同样是五金件加工或机械配件加工,行业不同,侧重点差别很大。汽车零部件强调批量一致性和过程能力,靠的是工装、检具和稳定的工艺参数;石油机械、矿山机械偏重大件和重载,材料、探伤、焊缝质量是重点;食品、粮食加工和包装设备多用不锈钢,讲究圆角过渡、无死角、易清洗;泵阀、轴承、齿轮类零件对配合精度和表面质量极为敏感;纺织、造纸、印刷机械里的长轴和辊类,同轴度与跳动量往往比尺寸公差更关键;新能源、轨道交通、医疗器械则对材料追溯和检测记录有更高要求。
把这些差异搞明白,再去看一家加工厂是否合适,判断会准确得多。
在荆州找机械加工厂,重点看这几项
- 工艺覆盖是否完整:车、铣、磨、线切割、焊接能不能接得住,还是一切都要外协。外协环节越多,交期越不可控。
- 检测能力:有没有专职检验人员和对应的量具、仪器,能否提供检测记录。
- 打样响应速度:单件或小批量的打样能力,能反映技术团队的工艺水平。
- 批量承接能力:从几件到几百件,产能和一致性是否有保障。
- 沟通质量:技术员能不能在图纸阶段就提出可制造性建议,这一点往往比价格更能决定项目成败。
- 合作稳定性:机械设备制造和维修配套往往是长期需求,供应商换来换去,隐性成本很高。
关于锦泰机械科技
锦泰机械科技立足荆州,围绕荆州机械加工的实际需求,提供数控车床加工、铣床加工、精密机械加工、非标零件定制、五金件加工、机械配件加工以及机械设备制造等配套服务。我们更愿意把工作往前做一步:在报价之前先看图纸、提工艺建议,把材料、公差、热处理和交期一次谈清楚,避免做完再返工。无论是单件打样、小批试产还是长期批量供货,都可以先发图纸沟通,让技术团队给出具体的加工方案和交期评估。
结语
荆州机械加工这个行业看起来传统,但真正决定成败的都是细节:一张标注完整的图纸、一次认真的首件确认、一套稳定的装夹方案、一份可追溯的检测记录。把这些做扎实,数控车床加工和铣床加工的精度才不是纸面数字,非标零件定制的交期也才不是口头承诺。选加工厂,说到底是在选一个能把你的图纸当回事、把问题提前说出来的合作伙伴。